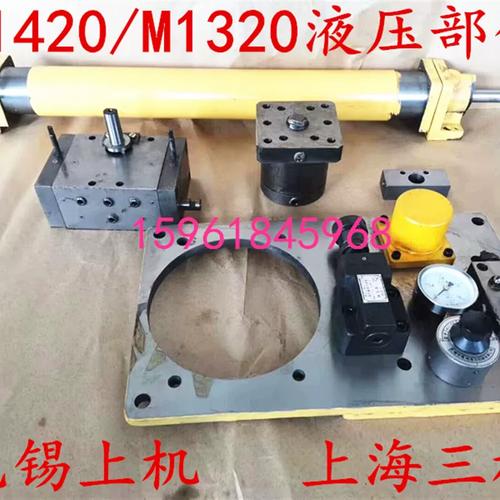
上海三機/無錫上機 MW1420B、M1320、MA1420A 磨床工作臺油缸與操縱箱液壓件詳解
一、機型背景與液壓件概述
上海第三機床廠(上海三機)與無錫上機作為國內磨床制造領域的知名企業,其生產的 MW1420B(萬能外圓磨床)、M1320(外圓磨床)、MA1420A(萬能外圓磨床)系列產品,廣泛應用于機械加工、汽車零部件、軸承制造等行業。這三款磨床的液壓系統是整機性能的核心保障,其中工作臺油缸與操縱箱液壓件尤為關鍵。
工作臺油缸負責驅動磨床工作臺實現平穩的往復運動,操縱箱則集中控制液壓油的分配、壓力調節與換向邏輯。二者配合,直接決定了磨削加工的尺寸精度、表面粗糙度與生產效率。
二、工作臺油缸:結構與功能解析
1. 油缸類型與安裝方式
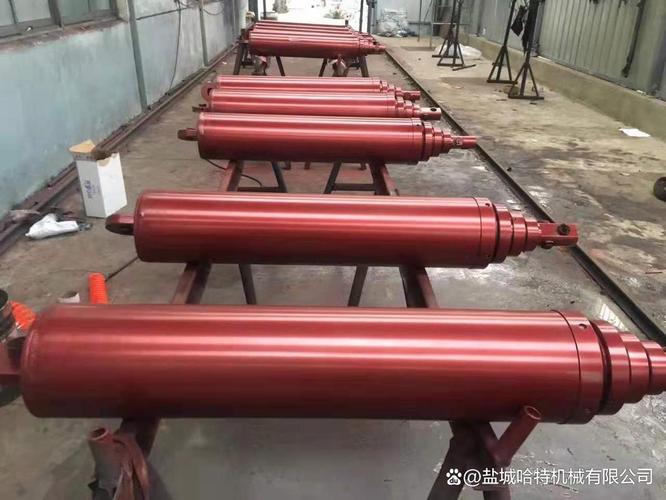
MW1420B、M1320、MA1420A均采用雙作用單活塞桿液壓缸,缸體固定在床身內側,活塞桿與工作臺底部的傳動支架連接。油缸兩端設有緩沖裝置,防止換向時產生沖擊。
2. 關鍵尺寸與參數
| 機型 | 缸徑(mm) | 桿徑(mm) | 行程(mm) | 額定壓力(MPa) |
|------|------------|------------|------------|----------------|
| MW1420B | 70 | 35 | 630 | 2.5 |
| M1320 | 65 | 32 | 550 | 2.5 |
| MA1420A | 70 | 35 | 700 | 2.5 |
注:不同批次產品可能存在細微差異,更換時建議實測確認。
3. 常見故障與維修要點
- 爬行與抖動:多為油缸內泄漏或空氣未排凈。應檢查活塞密封圈(常用Y形或格來圈)是否磨損,并擰開排氣螺釘排氣。
- 外泄漏:活塞桿油封老化,更換骨架油封或V形組合密封。
- 出力不足:缸筒拉傷或活塞與缸筒間隙過大,需珩磨缸筒或更換總成。
- 緩沖失效:緩沖閥芯或調節螺釘松動,重新調整至無沖擊換向。
三、操縱箱液壓件:控制核心
1. 操縱箱的組成
操縱箱是磨床液壓系統的“大腦”,安裝于床身前方或側面,內部集成以下液壓元件:
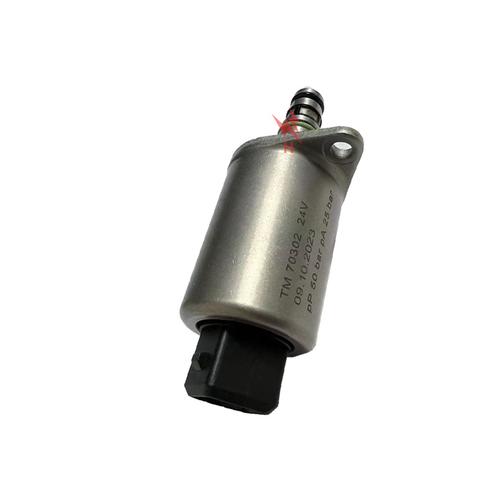
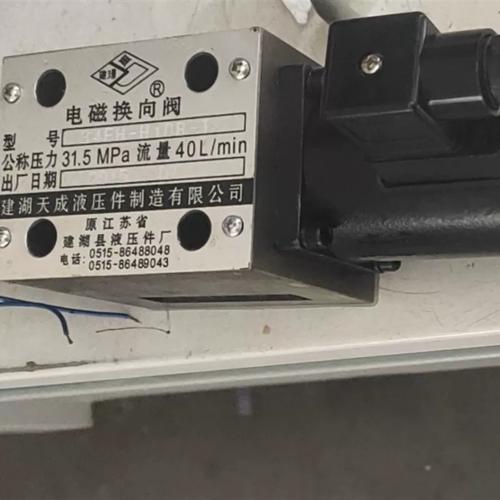
- 換向閥:兩位四通或三位四通電磁換向閥,控制工作臺往復。
- 節流閥:調節工作臺運動速度,常見為單向節流閥或調速閥。
- 溢流閥:設定系統壓力,保護液壓泵與管路。
- 開停閥:手動控制液壓系統啟停。
- 換向撞塊與先導閥:機械-液壓聯動,實現自動換向。
- 壓力表開關與壓力表:監測系統壓力。
2. 典型液壓原理
液壓泵輸出的壓力油進入操縱箱,經溢流閥調定壓力后,由換向閥分配至工作臺油缸的左右腔。節流閥串聯在回油路或進油路中,實現無級調速。當工作臺撞塊碰到先導閥時,先導閥切換控制油路,推動主換向閥換向,從而改變油缸運動方向。
3. 常見故障與維修要點
- 換向沖擊大:先導閥節流孔堵塞或緩沖調節不當。清洗節流孔,調整緩沖螺釘。
- 換向停滯:主換向閥閥芯卡死,多為油液污染。拆洗閥芯,檢查配合間隙(通常0.008~0.015mm)。
- 速度不穩定:節流閥閥芯磨損或油溫過高。更換節流閥,檢查冷卻系統。
- 系統壓力不足:溢流閥先導閥卡滯或彈簧疲勞。清洗先導閥,更換彈簧。
- 外泄漏:操縱箱結合面密封墊老化或管接頭松動。更換密封墊,緊固管接頭。
四、液壓件選用與替換建議
- 型號核對:上海三機與無錫上機雖圖紙相近,但部分液壓件安裝尺寸不同。采購時需提供原機床銘牌、液壓件實物照片或測繪尺寸。
- 密封件材質:建議選用耐油丁腈橡膠(NBR)或聚氨酯(PU),溫度較高時可選氟橡膠(FKM)。
- 油液要求:推薦使用32號或46號抗磨液壓油,定期過濾,油溫控制在15~55℃。
- 清洗與裝配:維修時所有液壓件需用煤油清洗,禁用棉紗擦拭;裝配時涂抹少量液壓油,扭矩按說明書要求。
五、
MW1420B、M1320、MA1420A磨床的工作臺油缸與操縱箱液壓件,是保障機床往復精度與換向可靠性的核心部件。理解其結構原理、掌握常見故障的排查方法,并嚴格選用適配液壓件,可有效延長機床使用壽命,減少停機損失。若遇到復雜液壓故障,建議結合液壓原理圖逐段排查,或聯系專業維修服務商。
本文所述參數與維修方法基于常見機型整理,具體以隨機技術文件為準。
如若轉載,請注明出處:http://www.pentair-ec.com/product/46.html
更新時間:2026-09-27 08:31:49